


Oljelokkform
YIDIAN Mold Co., Ltd. ligger i Huangyan, et kjent "land med plastmugg" på kysten av Øst-Kinahavet. Som en profesjonell produsent, leverandør og eksportør av flaskekorkformer, kan vi skryte av avansert vitenskapelig forskningsteknologi, profesjonell FoU og produksjonsevne, og et globalt salgsnettverk som dekker ulike regioner rundt om i verden.

01
Rik erfaring
YIDIAN mold er din pålitelige moldprodusent. Vi har fokusert på ulike typer plasthette- og håndtaksformer i ca 10 år.
02
Omfattende utvalg
Vårt utvalg inkluderer CSD-vannhetteformer, 5-gallon-hetteformer, sportshetteformer, drikkehetteformer for juice og melk, flip-top-kapsler, kosmetiske kapsler og mer.
03
Tilpasningstjeneste
Vårt firma tilbyr skreddersydde tjenester for flaskekorkformer, slik at vi kan designe og produsere de mest effektive formene basert på dine bransjekrav.
04
Avansert utstyr
Vi har en rekke førsteklasses CNC-maskiner, som EDM-maskin, utskjæringsmaskin og annet maskineringsutstyr med høy presisjon. De sikrer full numerisk kontroll, høy effektivitet og presis produksjon av nøkkeldeler.
-
![Flaskelokk Mold]()
Flaskelokk Mold
Flaskelokkformen er et allsidig verktøy som brukes til å lage et bredt utvalg av flaskekorker forLegg til forespørsel -
![Oljeflaskelokk Form]()
Oljeflaskelokk Form
Oljeflaskelokkform er et viktig element i produksjonen av oljeflaskelokk av høy kvalitet. DetLegg til forespørsel -
![8 Cavity Oil Cap Mold]()
8 Cavity Oil Cap Mold
Hovedmaterialet til 8 hulroms oljehetteform er høykvalitetsstål, som er designet av profesjonellLegg til forespørsel -
![16 Cavity Oil Cap Mold]()
16 Cavity Oil Cap Mold
Utformingen av en form med 16 hulrom med oljehette med en form og flere hulrom forbedrerLegg til forespørsel -
![24 hulrom Matoljehetteform]()
24 hulrom Matoljehetteform
Den 24 hulroms matoljelokkformen har 24 hulrom i en form, noe som i stor grad forbedrerLegg til forespørsel -
![32 Cavity Hot Runner Oil Cap Mold]()
32 Cavity Hot Runner Oil Cap Mold
Den 32-hulroms hotrunner-oljelokkformen kan spare råmaterialer, redusere kostnader, forkorteLegg til forespørsel -
![olje flaske tåre cap form]()
olje flaske tåre cap form
Det spiselige oljeavrivningsdekselet er et vanlig produkt i folks daglige liv, og det designedeLegg til forespørsel -
![20L oljelokkform]()
20L oljelokkform
Selskapet produserer en rekke injeksjonshetteformer som bruker høykvalitets stål med høy hardhetLegg til forespørsel

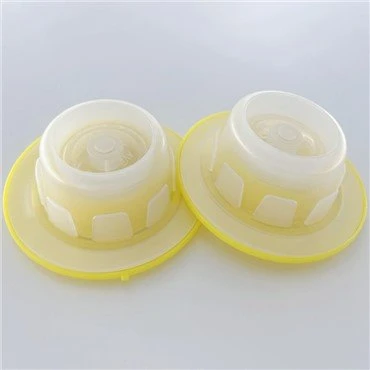


Hva er en oljelokkform?
En oljelokkform er en type form som brukes ved produksjon av oljelokk. Oljelokk er små komponenter som vanligvis brukes i bil- eller maskinapplikasjoner for å tette og sikre oljereservoarer eller væskesystemer. I tillegg til oljekorker finnes det også former som brukes til å produsere lokk for matolje. Spiselige oljekorker brukes vanligvis til å forsegle og beskytte åpningen av spiselige oljeflasker, og forhindre oljelekkasje eller forurensning.

Fordeler med oljelokkform
Kostnadseffektivitet
Bruken av en oljekorkform fører til en kostnadseffektiv produksjonsprosess da den tillater masseproduksjon av oljelokk til en lavere kostnad enn å produsere dem individuelt.
Tidseffektivitet
En oljelokkform muliggjør produksjon av oljelokk i store mengder, noe som sparer tid og øker produksjonseffektiviteten.
Presisjon og konsistens
Oljelokkformer er utformet med presisjon og nøyaktighet, og sikrer at hver oljelokk som produseres er konsistent når det gjelder form, størrelse og funksjoner.
Allsidighet
Oljelokkformer kan utformes for å produsere forskjellige former og størrelser på oljelokk, slik at produsenter kan møte behovene til ulike bransjer.
Tilpassbar design
Oljelokkformer kan tilpasses for å inkludere spesifikke funksjoner som gjenger, tetningsmekanismer eller andre designelementer som oppfyller kravene til spesifikke bruksområder.
Varighet
Oljelokkformer er vanligvis laget av høykvalitets stål eller aluminiumslegeringer, som er holdbare og tåler gjentatt bruk, noe som resulterer i en lengre levetid på formen.
To hovedtyper av oljelokkformer

Motoroljelokkformer
Motoroljelokkformer er designet for å produsere hetter som brukes i bilindustrien for å forsegle motoroljebeholdere. Disse hettene er vanligvis laget av slitesterke materialer som aluminium eller stål og er designet for å tåle høye temperaturer og trykk.

Spiselige oljelokkformer
Spiselige oljehetteformer, derimot, brukes til å produsere korker som brukes til å forsegle spiselige oljebeholdere. Disse hettene er vanligvis laget av plastmaterialer av matkvalitet og kommer i en rekke design og former, avhengig av de spesifikke kravene til produsenten
Hvilken plast brukes til å lage oljelokk?
Noen av plastene som vanligvis brukes til å lage oljelokk inkluderer:
- Polyetylen (PE): PE er en mye brukt plast i produksjon av oljekorker. Den er kjent for sin utmerkede kjemiske motstand, holdbarhet og fleksibilitet. Høydensitetspolyetylen (HDPE) og lavdensitetspolyetylen (LDPE) er ofte brukte varianter.
- Polypropylen (PP): PP er et annet populært plastvalg for oljelokk. Den gir god kjemisk motstand, varmebestandighet og stivhet. PP-hetter brukes ofte i applikasjoner der høyere temperaturer kan være involvert.
- Polyamid (PA): PA, også kjent som nylon, er en sterk og slitesterk plast som gir god kjemisk motstand og dimensjonsstabilitet. Den brukes ofte til oljelokk som må tåle høye temperaturer eller krever overlegen styrke.
- Polystyren (PS): PS er en lett og stiv plast som vanligvis brukes til oljelokk. Den gir god slagfasthet, men kan ha begrensninger når det gjelder kjemisk motstand.
- Akrylnitrilbutadienstyren (ABS): ABS er en allsidig plast som kombinerer egenskapene til akrylonitril, butadien og styren. Den gir god styrke, slagfasthet og dimensjonsstabilitet, noe som gjør den egnet for bruk med oljelokk.
- Polyetylentereftalat (PET): PET er en klar, sterk og lett plast som vanligvis brukes til flaskekorker, inkludert oljekorker. Den gir god kjemikaliebestandighet og brukes ofte til engangs- eller engangshetter.
Hovedkomponenter i oljelokkform
Hulrom og kjerneinnsatser: Dette er de primære komponentene som danner formen og størrelsen på oljelokket. De skaper hulrommet og kjernen, som definerer de indre og ytre overflatene av hetten.
Skyvere eller løftere: Skyvere eller løftere brukes i tilfeller der oljelokkets design krever underskjæringer eller komplekse funksjoner. De tillater utstøting av hetten fra formen uten å skade den.
Ejector Pins: Ejector pins brukes til å skyve den ferdige oljelokket ut av formen når kjøleprosessen er fullført. De er vanligvis plassert på den bevegelige halvdelen av formen.
Kjølesystem: Kjølesystemet består av kanaler eller passasjer inne i formen som tillater sirkulasjon av kjølevæsker, for eksempel vann eller olje. Det bidrar til å raskt avkjøle den smeltede plasten og stivne den til ønsket form.
Innløpsbøssing: Innløpsbøssingen er inngangspunktet for den smeltede plasten inn i formen. Den kobler sprøytestøpemaskinens munnstykke til løpesystemet til formen.
Løpersystem: Løpersystemet fordeler den smeltede plasten fra innløpsbøssingen til hulrommene. Den består av kanaler og porter som styrer flyten av plast og sikrer jevn fordeling til hvert hulrom.
Styrepinner og bøssinger: Styrepinner og bøssinger sikrer riktig innretting og bevegelse mellom de to halvdelene av formen. De bidrar til å opprettholde nøyaktigheten og presisjonen til oljelokket under støpeprosessen.
Støtteplater og bakplater: Disse platene gir strukturell støtte til formen og hjelper til med å opprettholde dens stivhet under injeksjonsprosessen.
Ventesystem: Ventesystemet tillater utslipp av luft, gasser og overflødig plast under injeksjonsprosessen. Det bidrar til å forhindre defekter som luftfeller, brannskader eller korte skudd i oljelokket.
Formbase: Formbasen gir et solid fundament for alle komponentene i oljelokkformen. Den er vanligvis laget av stål og holder alle de andre komponentene på plass.
Materialhensyn ved fremstilling av oljelokkform
Formbase:Formbasen er vanligvis laget av et høyfast legert stål, slik som P20 eller 718. Disse stålene tilbyr god hardhet, seighet og bearbeidbarhet, som er avgjørende for å tåle sprøytestøpeprosessen og gjentatt bruk.
Hulrom og kjerneinnsatser:Hulrom og kjerneinnsatser er vanligvis laget av høykvalitets verktøystål, som H13 eller S136. Disse stålene gir utmerket slitestyrke, varmebestandighet og polerbarhet. De har også god dimensjonsstabilitet, noe som sikrer nøyaktig og konsistent støping av oljelokkene.
Glidere eller løftere:Slidere eller løftere er ofte laget av materialer som H13 eller rustfritt stål. Disse materialene gir god styrke og slitestyrke for å tåle glide- eller løftehandlingen som kreves for underskjæringer eller komplekse funksjoner i oljelokkdesignet.
Ejector Pins:Ejektorstifter er vanligvis laget av H13 eller SKD61 verktøystål. Disse materialene har høy hardhet og styrke for å tåle utstøtingskraften og gjentatte utkastingssykluser uten deformasjon eller slitasje.
Kjølesystem:Kjølekanalene i formen bruker vanligvis materialer med god varmeledningsevne, slik som kobber eller beryllium kobberlegeringer. Disse materialene hjelper til med å trekke ut varme fra formen raskt, og sikrer effektiv kjøling og reduserer syklustider.
Sprue bøssing:Innløpsforinger er ofte laget av herdet verktøystål eller rustfritt stål. Disse materialene gir god slitestyrke og korrosjonsbestandighet for å motstå de høye temperaturene og trykket under injeksjonsprosessen.
Styrepinner og bøssinger:Styrepinner og foringer er vanligvis laget av herdet verktøystål eller selvsmørende materialer som bronse. Disse materialene gir god slitestyrke, jevn bevegelse og redusert friksjon mellom formhalvdelene.
Hvordan samarbeide med oss?
1.FoU: Vi støtter kunders FoU. Vi vil lage filene eller forbedre designet hvis du trenger det
2. Tilbud: Å lage støpetilbud vil være ferdig på 1 eller 2 dager i henhold til tegningen og prøven du har levert.
3. Forhandling: Forhandlingen inkluderer kvalitet, pris, materiale, leveringstid, betalingsperiode, ect.
4. Formdesign: Vi må bruke 3-5 dager på form- og produktdesign i 3D/2D.
5. Mold Manufacturing: Vi vil bygge formen basert på kundenes krav. Før vi lager formen, sender vi formdesign til kundene for godkjenning først.
6. Muggtesting: Når formen er ferdig, vil vi teste formen for å sjekke om produktet vil være fornøyd med kundens krav, og vi sender prøver til kundene for godkjenning.
7. Levering: Vi vil levere varene til kundene enten til sjøs eller med fly.
FAQ
Spørsmål: Hvilke faktorer bør vurderes når du designer en oljelokkform?
Spørsmål: Hvordan er kjølesystemet utformet i en oljelokkform?
Spørsmål: Er det noen spesifikke designhensyn for ventilering i oljelokkformer?
Spørsmål: Hva er rollen til trekkvinkler i design av oljelokkform?
Spørsmål: Hvordan bestemmes skillelinjene i en oljelokkform?
Delgeometrianalyse: Analyser geometrien til oljelokket, med tanke på eventuelle underskjæringer eller komplekse funksjoner som kan påvirke plassering av skillelinje.
Hensyn til trekkvinkel: Inkluder trekkvinkler i designet for å lette fjerning av deler og påvirke skillelinjens plassering.
Materialflyt og muggfylling: Forstå hvordan smeltet materiale flyter og fyller formen, og sikrer jevn fylling av alle deler av formhulen.
Formkonstruksjon: Vurder formkonstruksjon for enkel produksjon og avforming.
Minimere blits og defekter: Plasser skillelinjer for å minimere blink (overflødig materiale som slipper ut mellom formhalvdelene) og redusere behovet for trimming etter støping.
Testing og iterasjon: Utfør simuleringer eller prototyper for å validere skillelinjeplasseringer, foreta justeringer for optimalisering.
Justering og presisjon: Oppnå presis justering av formhalvdelene for å sikre en sikker forsegling og jevn forming.
Konsultasjon med produsenter: Samarbeid med produsenter og sprøytestøpeeksperter for praktisk innsikt i optimal plassering av skillelinje.
Spørsmål: Hva er de forskjellige typene portsystemer som brukes i oljelokkformer?
Spørsmål: Hva er fordelene med hot runner-systemer i oljehettestøping?
Spørsmål: Hvordan er utkastingssystemet designet i en oljelokkform?
Spørsmål: Kan oljelokkformer brukes til andre lignende produkter?
Spørsmål: Hvilket vedlikehold og stell kreves for en oljelokkform?
Spørsmål: Hva er kostnadsfaktorene forbundet med produksjon av oljehetteform?
Spørsmål: Er det noen miljøhensyn ved støping av oljelokk?
Spørsmål: Spørsmål: Kan en oljelokkform brukes til både plast- og metallmaterialer?
Spørsmål: Spørsmål: Hvordan kontrolleres toleransene og dimensjonene ved støping av oljelokk?
Spørsmål: Spørsmål: Er det noen forskrifter eller standarder for produksjon av oljelokkform?
Spørsmål: Spørsmål: Hva er forskjellen mellom en enkelt-hulrom og multi-hulrom oljehetteform?
Spørsmål: Spørsmål: Hvilke materielle hensyn bør tas for støping av oljelokk i høytemperaturmiljøer?
Spørsmål: Spørsmål: Hvordan bestemmes injeksjonsparametrene ved støping av oljelokk?
